Blog · Gestionale
KPI produzione ERP: quali monitorare e come integrarli con MES e BI
Concentratevi su pochi KPI azionabili come OEE per linea, principali causali di fermo, scarti e rilavorazioni, varianza materiali. Serve però un collegamento diretto tra ERP, il nostro MES per la produzione e Business Intelligence: senza questa integrazione i KPI restano numeri a consuntivo, utili per il report mensile ma inutili durante il turno. Il primo passo pratico è definire responsabilità e perimetri per due o tre KPI pilota.
In breve:
- La raccolta di KPI come OEE, scarti e varianza materiali deve essere collegata in tempo reale tra ERP, MES e BI per essere azionabile durante il turno.
- L’OEE si calcola moltiplicando disponibilità, performance e qualità, ma senza causali specifiche rimane un dato di scarso valore operativo.
- La priorità di implementazione si basa su fattori come azionabilità, frequenza di rilevazione, impatto economico e facilità di raccolta dati.
- La scelta di KPI pilota deve partire da due o tre indicatori con formula, soglie condivise, e integrazione corretta tra fonti macchina e sistemi gestionali.
- La stabilità operativa viene prima della velocità: partire con un pilota su una singola linea e migliorare i processi prima di ampliare l’uso dei KPI.
Indice
- Quali KPI di produzione monitorare e cosa misurano davvero
- OEE: formula, esempio pratico e limiti da conoscere
- Come scegliere e prioritizzare i KPI da attivare per primi
- Implementare KPI integrati: passi, metriche di successo e rischi
- Cosa serve concretamente per portare i KPI dalla teoria all’operatività
- La stabilità operativa viene prima della velocità
- Servizi LINKWARE per ERP, integrazione MES e cruscotti KPI
- Fonti
- Domande frequenti
Quali KPI di produzione monitorare e cosa misurano davvero
Non tutti i KPI meritano lo stesso impegno di raccolta dati. Alcuni indicatori raccontano l’efficienza dell’impianto, altri la qualità del prodotto, altri ancora l’impatto economico delle inefficienze.
Un set pratico per iniziare comprende:
- OEE (Overall Equipment Effectiveness): sintetizza disponibilità, performance e qualità in un unico indicatore per linea o macchina.
- Tempo di fermo e micro-fermi: distinguono guasti prolungati da interruzioni brevi ma ricorrenti, spesso più costose in aggregato.
- Rendimento per turno: confronta la produzione effettiva con quella teorica, utile per valutare la variabilità tra squadre.
- Throughput: misura il volume di unità completate in un intervallo di tempo, indicatore chiave per la capacità produttiva.
- Scarti e rilavorazioni: segnalano problemi di processo o di materiale prima che diventino resi cliente.
- Rispetto dei tempi di consegna: collega la produzione agli impegni commerciali.
- Varianza materiali: evidenzia scostamenti tra consumo previsto e consumo reale, spesso il primo segnale di un problema di processo o di distinta base.
La scelta tra KPI di qualità, di capacità o economici dipende dal problema che si vuole risolvere: se i resi crescono, si parte dagli scarti; se le consegne slittano, si guarda il rendimento per turno. Un buon KPI diventa azionabile solo quando collegato a processi, responsabilità e integrazione tra ERP, MES, il software WMS per il magazzino e fonti macchina, come sottolinea Catamacro.
Una soglia di scarto superata dovrebbe attivare un fermo qualità automatico, non una segnalazione da verificare a fine giornata: è la differenza tra un KPI che previene il problema e uno che lo certifica dopo che è già successo.
OEE: formula, esempio pratico e limiti da conoscere
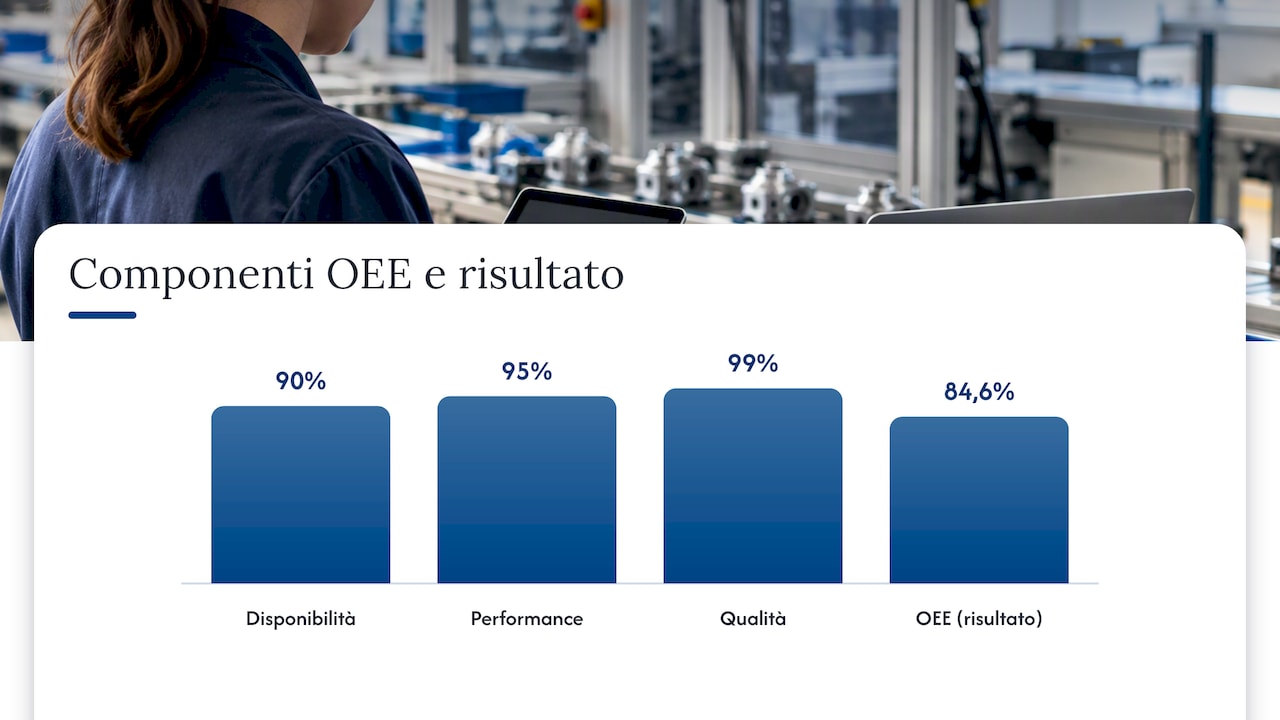
L’OEE si calcola moltiplicando tre componenti: Disponibilità, Performance e Qualità, secondo la definizione del Lean Enterprise Institute. Ognuna rappresenta una categoria di perdita diversa e va letta separatamente prima di guardare il numero finale.
- Disponibilità: rapporto tra tempo di funzionamento effettivo e tempo pianificato, al netto di fermi e cambi formato.
- Performance: rapporto tra velocità effettiva e velocità nominale della macchina.
- Qualità: percentuale di pezzi conformi sul totale prodotto.
Un esempio numerico aiuta a capire come si combinano: con una disponibilità del 90%, una performance del 95% e una qualità del 99%, l’OEE risultante è 84,6%, come mostra l’esempio riportato dal Lean Enterprise Institute. Il numero da solo dice poco: il valore operativo emerge quando si può risalire alla causa della perdita, per macchina, turno e causale specifica. La nostra guida su come migliorare l’OEE in produzione approfondisce le principali causali da monitorare.
Un OEE aggregato senza causali nasconde più di quanto riveli. I limiti più comuni sono tre: dati ricostruiti manualmente a fine turno invece che rilevati in tempo reale, assenza di una codifica coerente degli stati macchina, e mancanza di un owner chiaro che risponda dello scostamento. In questi casi il KPI esiste sulla carta ma non guida nessuna decisione operativa.
Come scegliere e prioritizzare i KPI da attivare per primi
Non tutti i KPI vanno implementati insieme. Prima di partire, conviene applicare quattro criteri semplici per decidere cosa misurare subito e cosa rimandare.
- Azionabilità: il KPI deve poter generare una decisione operativa immediata, non solo un dato da archiviare.
- Frequenza e tempo di risposta: un indicatore utile in turno deve essere disponibile entro minuti, non a fine giornata.
- Impatto economico: priorità ai KPI collegati a costi rilevanti, come scarti su materiali costosi o fermi su linee a capacità limitata.
- Facilità di raccolta: un KPI che richiede rilevazione manuale complessa rischia di essere abbandonato dopo poche settimane.
Le priorità cambiano anche in base al ruolo: il capo turno ha bisogno di micro-fermi e scarti in tempo reale, il responsabile qualità segue rese e rilavorazioni per lotto, il controlling guarda la varianza materiali e l’impatto sul margine. Una checklist operativa utile per ogni KPI pilota include formula, perimetro (linea, turno, prodotto), owner responsabile, soglie di allarme, frequenza di rilevazione e azione associata al superamento della soglia.
Implementare KPI integrati: passi, metriche di successo e rischi
Un pilota ben strutturato segue una sequenza precisa, senza saltare passaggi per accelerare i tempi.
- Mappatura dei processi: identificare dove si generano gli eventi rilevanti (linee, macchine, punti di controllo qualità).
- Definizione dei KPI: scegliere due o tre indicatori pilota con formula e soglie condivise.
- Integrazione dati: collegare MES e connettore dati alle fonti macchina e all’ERP.
- Test pilota su una linea: validare la qualità del dato prima di estendere ad altri reparti.
- Estensione graduale: replicare il modello su altre linee solo dopo aver corretto le anomalie emerse.
Le metriche di successo iniziali da monitorare sono il tempo medio di rilevazione di un evento, la percentuale di eventi codificati correttamente e la riduzione dei micro-fermi non classificati.
Un consiglio: lanciate il pilota su una sola linea per otto o dieci settimane prima di estenderlo: è il tempo minimo per distinguere un problema di processo da un problema di dato.
I rischi più frequenti sono definizioni di KPI incoerenti tra reparti, raccolta dati manuale fatta a posteriori invece che in tempo reale, e assenza di un owner chiaro sulle causali di fermo. La pagina sulla gestione della manutenzione tratta nello specifico come ridurre i fermi non pianificati, una delle cause più comuni di bassa disponibilità operativa.
Cosa serve concretamente per portare i KPI dalla teoria all’operatività
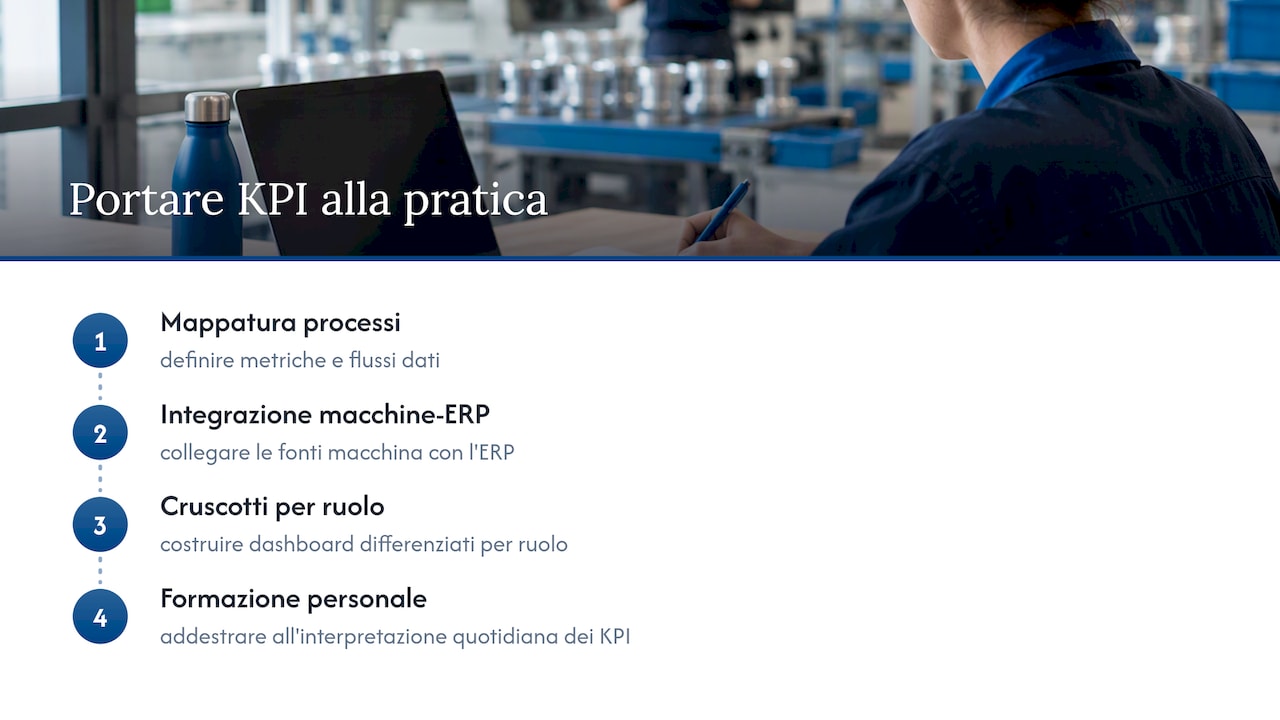
Collegare KPI operativi a un ecosistema ERP, MES e BI richiede competenze di integrazione dati oltre che di produzione. Un progetto tipico prevede la mappatura dei processi, l’integrazione delle fonti macchina con l’ERP, la costruzione di cruscotti differenziati per ruolo e la formazione del personale che dovrà interpretarli quotidianamente.
L’esperienza pratica su ecosistemi che uniscono gestionale, produzione e canali di vendita mostra che il valore emerge quando i dati di produzione dialogano con contabilità e magazzino nello stesso sistema, riducendo le riconciliazioni manuali tra reparti diversi e restituendo un modello di KPI condiviso e coerente.
La stabilità operativa viene prima della velocità
La tentazione è inseguire il flusso continuo prima ancora di aver stabilizzato i processi. Ma la disponibilità operativa, la capacità di una macchina di funzionare quando serve, è un prerequisito: senza di essa ogni tentativo di flow richiede scorte cuscinetto che nascondono i problemi invece di risolverli, come osserva il Lean Enterprise Institute. I KPI servono a decidere in turno, non solo a compilare un report mensile. Il consiglio pratico resta lo stesso: partire da un pilota su una singola linea, misurare, correggere, poi estendere.
— Claudio
Servizi LINKWARE per ERP, integrazione MES e cruscotti KPI
Collegare produzione, contabilità e vendite in un unico ecosistema è il problema che risolviamo ogni giorno per aziende manifatturiere di dimensioni diverse. Il software gestionale LINKWARE integra ERP e strumenti di produzione con un referente unico che segue il progetto dalla mappatura dei processi fino alla formazione degli operatori, senza passare da un call center.
Un progetto tipico comprende l’analisi dei flussi produttivi esistenti, l’integrazione con MES e fonti macchina, la costruzione di cruscotti KPI differenziati per ruolo e l’affiancamento formativo al personale. Il software MES per industria 5.0 si inserisce in questo percorso come componente di raccolta dati sul campo. Se volete capire come impostare KPI realmente utilizzabili nel vostro reparto, potete richiedere un confronto diretto sulla pagina del software gestionale LINKWARE.
Fonti
Il riferimento normativo principale per i KPI di manufacturing operations è la norma ISO 22400-2:2014, che definisce formule e gruppi di utenti per ciascun indicatore. Sul piano metodologico, gli articoli del Lean Enterprise Institute su stabilità operativa e OEE restano punti di riferimento pratici, insieme all’approfondimento di Catamacro sull’integrazione tra ERP, MES e BI.
- KPI Produzione: come misurare efficienza e performance in fabbrica
- Overall Equipment Effectiveness – Lean Enterprise Institute
Domande frequenti
Quali sono i KPI di produzione più utilizzati in fabbrica?
I KPI più utilizzati includono OEE, tempo di fermo, scarti e rilavorazioni, rendimento per turno e varianza materiali. Diventano utili solo quando collegati a processi e responsabilità precise, come indica Catamacro.
Quali sono le principali categorie di KPI in produzione?
Le categorie principali sono KPI di efficienza (come l’OEE), KPI di qualità (scarti e rilavorazioni), KPI di capacità (throughput e rendimento) e KPI economici (varianza materiali e impatto sul costo del venduto). Ogni categoria risponde a una domanda operativa diversa e viene scelta in base al problema che si vuole risolvere.
Quali sono alcuni esempi di KPI di qualità in produzione?
Esempi comuni sono la percentuale di scarti sul totale prodotto, il tasso di rilavorazioni per lotto e la componente qualità dell’OEE, calcolata come pezzi conformi sul totale, secondo la definizione del Lean Enterprise Institute. Questi indicatori segnalano problemi di processo prima che si trasformino in resi cliente.
Come si calcola l’OEE e cosa indica il risultato?
L’OEE si calcola moltiplicando disponibilità, performance e qualità: un esempio con valori del 90%, 95% e 99% produce un OEE dell’84,6%, come mostrato dal Lean Enterprise Institute. Il valore va sempre letto insieme alle causali di perdita, altrimenti resta un numero senza indicazioni operative.
Raccomandati
Vuoi digitalizzare la tua azienda?
Un consulente LINKWARE ti propone la soluzione su misura, senza impegno.
Richiedi una demo gratuita