
Blog · Gestionale
Migliorare l’OEE in produzione: guida pratica per i responsabili
Per migliorare l’OEE in produzione bisogna agire in ordine: prima si stabilizza la disponibilità riducendo i fermi macchina, poi si interviene sulla prestazione con SMED e bilanciamento delle linee, infine si lavora sulla qualità con controllo di processo e formazione. Gli strumenti minimi per partire oggi sono un registro dei fermi, un conteggio pezzi affidabile e un mini-worksheet OEE compilabile a fine turno, consentendo un monitoraggio efficace senza dati precisi specifici. Nelle sezioni seguenti trovi esempi numerici, una checklist di interventi e le opzioni digitali per rendere il calcolo ripetibile.
In breve:
- L’OEE è più utile come diagnosi di efficienza complessiva che come giudizio sulle persone o confronto tra macchine diverse.
- Per calcolarlo correttamente bisogna raccogliere dati affidabili su tempi di fermo, conteggi di pezzi e tempo ciclo, preferibilmente con sistemi automatizzati.
- La formula dell’OEE è composta da disponibilità, prestazione e qualità, che si moltiplicano tra loro e influenzano significativamente il risultato finale.
- Migliorare l’OEE richiede analisi delle sei principali perdite, manutenzione predittiva e azioni Kaizen concentrate sulla causa più impattante.
- L’uso di sistemi il nostro MES per la produzione e IIoT consente di automatizzare la raccolta dati e integrare facilmente l’OEE nella gestione complessiva della produzione.
Indice
- Cos’è l’OEE e quando usarlo
- Formula dell’OEE: disponibilità, prestazione e qualità
- Quali dati servono e come raccoglierli
- Esempi pratici di calcolo OEE su turno e linea
- Strategie pratiche per aumentare l’OEE
- Strumenti digitali e integrazione MES/IIoT per l’OEE
- Come interpretare i risultati e fissare obiettivi realistici
- Errori comuni nel calcolo e nell’uso dell’OEE
- Cosa ho imparato osservando progetti OEE che funzionano e altri che falliscono
- Migliora l’OEE con un gestionale che parla con la produzione
- Fonti
- Domande frequenti
Cos’è l’OEE e quando usarlo
L’OEE (Overall Equipment Effectiveness) misura quanto una macchina o una linea produce rispetto al suo potenziale teorico, incrociando tre fattori: tempo disponibile, velocità e qualità del prodotto. Non è un numero decorativo da riportare in una slide direzionale: è uno strumento che permette di individuare inefficienze nascoste e stabilire in quale area intervenire prima.
Serve quando hai bisogno di confrontare turni, linee o stabilimenti con un unico indicatore sintetico, oppure quando vuoi giustificare un investimento in manutenzione o in un nuovo impianto con dati oggettivi. Non basta invece da solo a spiegare perché una linea perde efficienza: per quello servono analisi delle cause radice, che vedremo più avanti.
Un errore frequente è trattare l’OEE come un giudizio sulle persone. È più utile leggerlo come una diagnosi sul sistema produttivo: un fermo macchina ricorrente racconta un problema di manutenzione o di attrezzaggio, non una colpa dell’operatore. Chi guida un reparto dovrebbe usare l’OEE per rispondere a una domanda precisa: se avessi due ore in più da investire questa settimana, dove le metterei? Un OEE basso concentrato su un solo turno indica un problema organizzativo o di competenze; un OEE basso distribuito su tutti i turni indica quasi sempre un problema di macchina o di processo.
L’indicatore diventa davvero utile quando lo si confronta nel tempo sulla stessa macchina, più che quando si confrontano macchine diverse tra loro: impianti con cicli, materiali o formati diversi hanno OEE naturalmente differenti, e un confronto grezzo tra loro porta a decisioni sbagliate.
Formula dell’OEE: disponibilità, prestazione e qualità
La formula è semplice da scrivere e più delicata da applicare bene:
OEE = Disponibilità × Prestazione × Qualità
Ognuna delle tre componenti racconta una fase diversa della perdita di efficienza, ed è qui che la maggior parte degli errori di calcolo nasce.
- Disponibilità = tempo di produzione effettivo ÷ tempo di produzione pianificato. Misura quanto tempo la macchina ha effettivamente funzionato rispetto a quanto avrebbe dovuto, escludendo pause programmate come cambi turno o manutenzioni pianificate ma includendo fermi guasto, mancanza materiale e attrezzaggi non programmati.
- Prestazione = (pezzi prodotti × tempo ciclo ideale) ÷ tempo di produzione effettivo. Confronta la velocità reale con la velocità teorica massima della macchina, catturando le micro fermate e i rallentamenti che il registro fermi spesso non registra.
- Qualità = pezzi buoni ÷ pezzi totali prodotti. Misura la quota di produzione che supera il controllo qualità al primo passaggio, senza rilavorazioni.
Il primo errore ricorrente riguarda i confini temporali: se il turno dura otto ore ma la pausa mensa di trenta minuti non è pianificata correttamente nel sistema, la disponibilità risulta artificialmente più bassa di quanto sia in realtà. Il secondo riguarda il tempo ciclo ideale: molte aziende usano un valore “storico” mai aggiornato dopo una modifica di processo, gonfiando o sgonfiando la prestazione senza motivo reale. Il terzo riguarda gli arrotondamenti manuali: contare “circa 500 pezzi” invece di 487 pezzi effettivi introduce un errore che si moltiplica quando lo confronti su settimane.
Un dettaglio che pochi considerano: le tre componenti si moltiplicano, non si sommano. Un impianto con disponibilità del 90%, prestazione dell’85% e qualità del 95% non ha un OEE dell’90%, ma del 72,7%. Questo effetto moltiplicativo è la ragione per cui piccoli miglioramenti su ciascuna componente producono un guadagno complessivo più che proporzionale.
Quali dati servono e come raccoglierli
Il calcolo dell’OEE è solo tanto buono quanto i dati che lo alimentano, e l’affidabilità del dato dipende in larga parte da come viene raccolto.
I dati minimi indispensabili sono quattro:
- Tempo pianificato del turno, in minuti, con le pause programmate già escluse.
- Tempo di fermo, con causale (guasto, attrezzaggio, mancanza materiale, micro fermata) e durata in minuti.
- Conteggio pezzi totali e pezzi conformi, per lotto o per turno.
- Tempo ciclo ideale della macchina, espresso in pezzi al minuto o secondi per pezzo, verificato periodicamente.
Ci sono due strade per raccoglierli. La prima è manuale: un operatore compila una scheda cartacea o un foglio digitale a fine turno, annotando fermi e conteggi. È rapida da avviare, costa quasi nulla, ma è vulnerabile a dimenticanze e arrotondamenti. La seconda passa da sensori collegati al PLC della macchina o da un sistema MES che registra automaticamente stati macchina, conteggi pezzi e durata dei fermi in tempo reale. I sistemi che si integrano sia con contapezzi semplici che con dati PLC offrono la flessibilità necessaria per crescere senza dover cambiare strumento, supportando diverse configurazioni di raccolta dati., partendo in piccolo e scalando quando serve.
Un consiglio: assegna sempre due ruoli distinti: chi registra il dato a bordo macchina e chi lo verifica a fine turno o fine settimana. Un secondo paio d’occhi individua subito i causali di fermo scritti in modo generico come “vario” o “altro”, che altrimenti restano invisibili nell’analisi Pareto.
Esempi pratici di calcolo OEE su turno e linea
Un esempio concreto vale più di dieci righe di teoria. Prendiamo un turno da diverse ore, con una parte di pause programmate escluse dal tempo pianificato. Durante il turno la macchina si ferma per un certo tempo totale (guasto più attrezzaggio), lasciando un tempo di produzione effettiva inferiore a quello pianificato.
I calcoli delle tre componenti devono essere eseguiti con dati precisi sui tempi e i conteggi per ottenere l’OEE finale.
Su una linea con più macchine in sequenza il calcolo si complica, perché non tutte le stazioni lavorano alla stessa velocità. In questi casi è spesso più efficace misurare l’OEE sulla macchina collo di bottiglia, quella che detta il ritmo dell’intera linea, oppure adottare un approccio a più livelli (singola macchina, cella, linea) per non perdere dettagli utili all’analisi delle cause.
Per replicare il calcolo ogni turno basta un mini-worksheet con questi campi:
- Data e turno
- Tempo pianificato (minuti)
- Somma minuti di fermo, con causale
- Pezzi totali prodotti
- Pezzi conformi
- Tempo ciclo ideale
- Le tre percentuali calcolate e l’OEE finale
Strategie pratiche per aumentare l’OEE
La via più strutturata per aumentare l’OEE parte dalla mappatura delle Six Big Losses: guasti, attrezzaggi e regolazioni, micro fermate, velocità ridotta, difetti di processo e scarti di avviamento. Ordinare queste sei perdite con un’analisi Pareto sulla base dei minuti persi mostra quasi sempre che due o tre causali spiegano la maggior parte del problema, e questo determina l’ordine di intervento.
Sulla disponibilità, la leva più efficace è la manutenzione predittiva: sensori di vibrazione o temperatura che segnalano un’anomalia prima del guasto permettono di programmare l’intervento durante una fermata già pianificata, invece di subirlo a metà turno. Alcuni reparti adottano anche “programmi frozen”, periodi in cui non si autorizzano modifiche non urgenti al processo per isolare l’effetto delle azioni di manutenzione in corso.
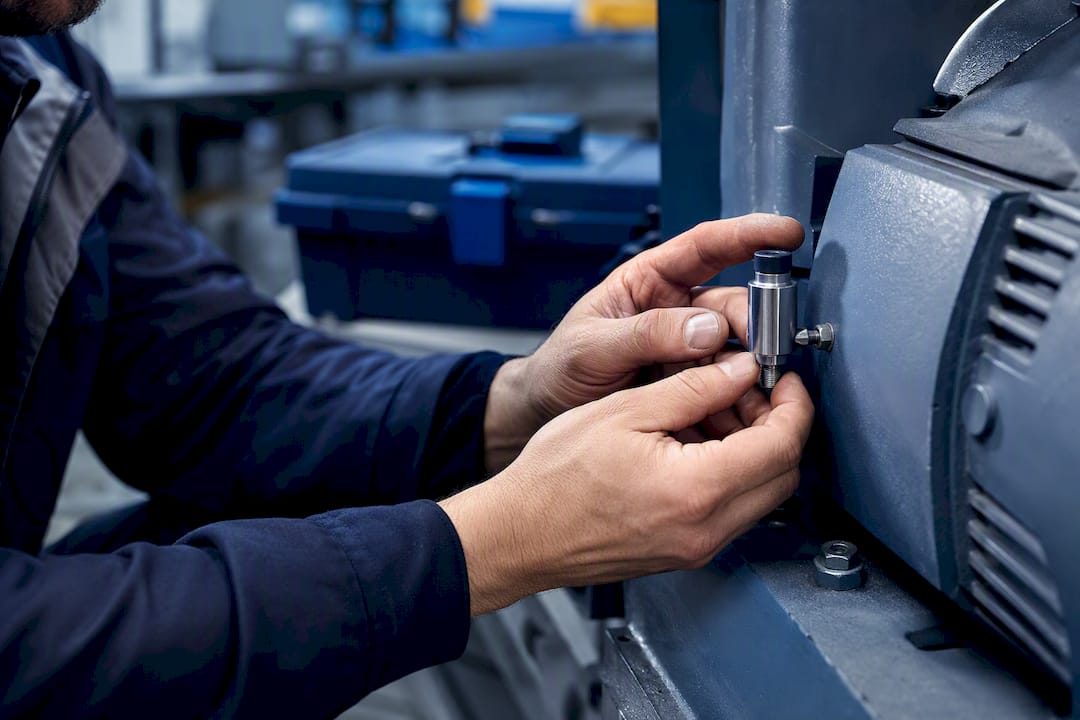
Sulla prestazione, le micro fermate sotto i cinque minuti sono il nemico silenzioso: raramente vengono registrate con un causale preciso, ma accumulate su un turno intero valgono spesso più di un singolo guasto importante. Il bilanciamento delle linee, cioè livellare i tempi ciclo tra stazioni consecutive, e la revisione periodica dei parametri macchina (velocità, pressioni, temperature) recuperano punti percentuali senza investimenti in nuovi macchinari.
Sulla qualità, il controllo statistico di processo (SPC) individua le derive prima che producano scarto, mentre i sistemi di visione artificiale automatizzano controlli che altrimenti richiedono ispezione visiva a campione. La tracciabilità lotto per lotto permette di isolare rapidamente un problema di materiale in ingresso invece di sospettare l’intera produzione.
Ecco un piano d’azione in cinque passi per trasformare un’analisi OEE in un ciclo di miglioramento continuo:
- Raccogli almeno due settimane di dati affidabili prima di trarre conclusioni.
- Applica il Pareto alle Six Big Losses e scegli le due priorità più impattanti.
- Lancia un “Quick Kaizen” di una settimana su ciascuna priorità, con un responsabile assegnato e un obiettivo numerico.
- Applica SMED sugli attrezzaggi più frequenti: spesso riduce i tempi di cambio formato del 30-50% senza investimenti in attrezzature.
- Rimisura l’OEE dopo quattro settimane e ripeti il ciclo sulla priorità successiva.
Un consiglio: non lanciare più di due iniziative di miglioramento in parallelo sulla stessa linea. Diluire l’attenzione del team su troppi fronti è il motivo principale per cui i progetti Kaizen si spengono dopo il primo mese.
Un programma di trasformazione della manutenzione in un impianto petrolchimico ha portato l’OEE dall’87% a oltre il 92% attraverso interventi organizzativi e manutenzione preventiva strutturata, non attraverso nuovi macchinari: la disciplina nel seguire routine di manutenzione e revisione ha pesato più dell’investimento tecnologico.
Strumenti digitali e integrazione MES/IIoT per l’OEE
Un foglio di calcolo compilato a mano regge per un reparto pilota, ma diventa insostenibile quando devi monitorare più linee o più stabilimenti. Qui entra in gioco un sistema MES (Manufacturing Execution System), che arricchisce il semplice calcolo OEE con il contesto gestionale: ordini di produzione, lotti, causali di fermo standardizzate e reportistica automatica senza dover ricopiare dati da un foglio all’altro.
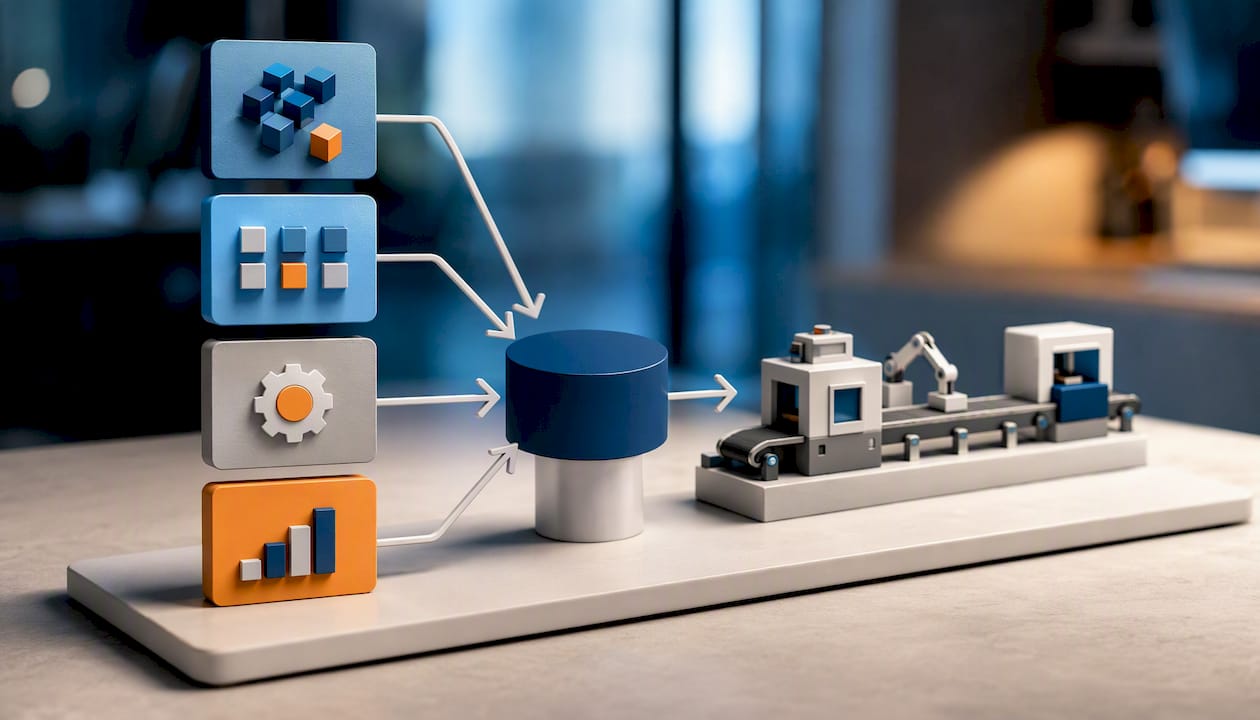
L’edge computing e le piattaforme IIoT aggiungono un livello ulteriore: raccolgono dati ad alta risoluzione direttamente dai PLC delle macchine, permettendo di distinguere una micro fermata di venti secondi da un guasto vero e proprio. La raccolta automatica integrata con i sistemi gestionali riduce gli errori nei tempi standard e nel conteggio dei pezzi buoni, che restano il punto debole della rilevazione manuale.
Quando valuti una soluzione digitale per l’OEE, controlla questi criteri prima di firmare un contratto:
- Compatibilità con i PLC già installati in reparto, senza dover sostituire macchinari funzionanti.
- Flessibilità di configurazione dei causali di fermo, personalizzabili per tipo di impianto.
- Possibilità di partire con un conteggio pezzi semplice e crescere verso l’integrazione PLC completa.
- Reportistica storica che permetta confronti turno su turno e macchina su macchina.
- Scalabilità verso più linee o stabilimenti senza dover cambiare piattaforma.
Per le PMI manifatturiere italiane, l’integrazione tra OEE e MES è spesso il passaggio che trasforma un indicatore controllato manualmente in uno strumento operativo quotidiano: la pagina OEE e MES di Linkware descrive come collegare la raccolta dati alla gestione produzione in un unico ecosistema, evitando la duplicazione tra fogli Excel e software gestionale.
Come interpretare i risultati e fissare obiettivi realistici
L’OEE da solo non basta a diagnosticare tutto: affiancalo a indicatori complementari come MTTR (tempo medio di riparazione) e MTBF (tempo medio tra guasti) per capire se il problema è la frequenza dei guasti o la lentezza nel risolverli. Il TEEP (Total Effective Equipment Performance) misura invece il potenziale su tempo calendario completo, utile quando valuti se aprire un terzo turno. I PPM (parti per milione di scarto) aggiungono granularità alla componente qualità quando i volumi sono alti.
Sui benchmark, gli impianti senza progetti di miglioramento strutturati si collocano tipicamente tra il 50% e il 60% di OEE, mentre i reparti che hanno investito in manutenzione e formazione raggiungono l’85-90%. Confronta sempre il tuo dato con la storia della stessa macchina, non con un numero generico da settore.
Per fissare obiettivi realistici:
- A 3 mesi: stabilizza la raccolta dati e riduci i causali “generici” a meno del 5% dei fermi registrati.
- A 6 mesi: aumenta l’OEE di 5-8 punti percentuali sulla priorità Pareto identificata.
- A 12 mesi: consolida il guadagno e misura il ritorno economico in termini di ore macchina recuperate.
Errori comuni nel calcolo e nell’uso dell’OEE
Il rischio più diffuso è la manipolazione involontaria del dato: un operatore che arrotonda i pezzi o dimentica di registrare un fermo breve altera il risultato senza cattiva fede, ma con effetti cumulativi seri su settimane di analisi.
- Verifica periodicamente il tempo ciclo ideale: un valore mai aggiornato dopo una modifica macchina falsa la prestazione per mesi.
- Evita di usare l’OEE come strumento punitivo verso i singoli operatori: la cultura del miglioramento continuo funziona solo se il dato viene percepito come alleato, non come controllo.
- Assegna un audit periodico dei dati, anche solo mensile, con un responsabile diverso da chi li registra quotidianamente.
- Standardizza i causali di fermo in un elenco chiuso, evitando etichette vaghe come “vario” o “altro” che rendono impossibile l’analisi Pareto.
- Documenta ogni cambio di tempo ciclo o di standard produttivo, per non confrontare mele con pere nel tempo.
Cosa ho imparato osservando progetti OEE che funzionano e altri che falliscono
La differenza tra un progetto OEE che produce risultati e uno che finisce abbandonato nel giro di sei mesi raramente riguarda la tecnologia. Riguarda la disciplina nelle routine: chi registra il dato, chi lo verifica, chi decide cosa fare la settimana dopo. Ho visto reparti con sensori IIoT sofisticati che non usavano mai il dato raccolto per decidere nulla, e reparti con un semplice foglio Excel che raggiungevano miglioramenti costanti perché avevano un flash meeting settimanale per discutere i numeri.
Il punto sottovalutato è che il miglioramento sostenibile richiede cambiamenti organizzativi concreti: routine brevi, riunioni di revisione periodiche e responsabilità chiare sulla qualità del dato. Senza questo impianto organizzativo, anche il MES più avanzato produce solo grafici che nessuno guarda. Con questo impianto, anche un conteggio manuale ben gestito genera decisioni migliori.
Chi guida un reparto produttivo dovrebbe smettere di chiedersi “quanto è alto il nostro OEE” e iniziare a chiedersi “quanto velocemente reagiamo quando l’OEE scende”. Il monitoraggio OEE risulta efficace solo se il dato viene utilizzato rapidamente per azioni correttive, non limitandosi a report trimestrali.
— Claudio
Migliora l’OEE con un gestionale che parla con la produzione
Un foglio Excel per l’OEE e un ERP separato per la contabilità raccontano due storie diverse della stessa azienda, e nessuna delle due è completa. Un sistema gestionale integrato consente di condividere i dati di produzione, magazzino e contabilità, evitando ricopiature e ritardi nei report.

La pagina OEE e MES descrive come collegare la raccolta dati di reparto alla gestione degli ordini, mentre la panoramica delle soluzioni gestionali Linkware copre l’intero perimetro, dalla produzione alla contabilità. Il servizio si distingue per la personalizzazione con un referente diretto per ogni cliente, anziché un call center generico. Se stai valutando come far parlare tra loro macchine, MES e gestionale, contatta Linkware per una diagnosi della tua situazione attuale e una proposta su misura.
Fonti
- Calcolare l’Overall Equipment Effectiveness (OEE) – Murrelektronik
- Dove si nasconde l’OEE? – Factory Software
Domande frequenti
Come si calcola l’efficienza produttiva OEE?
Si moltiplicano tre percentuali: disponibilità (tempo di produzione effettivo diviso tempo pianificato), prestazione (velocità reale diviso velocità ideale) e qualità (pezzi buoni diviso pezzi totali). Il prodotto delle tre dà l’OEE finale.
Qual è la formula esatta dell’OEE?
La formula è OEE = Disponibilità × Prestazione × Qualità, dove ciascun fattore è espresso come percentuale tra 0 e 100%. Un impianto con 90% di disponibilità, 85% di prestazione e 95% di qualità ha un OEE del 72,7%, non dell’90%.
Quali sono gli indicatori di produttività da affiancare all’OEE?
MTTR e MTBF misurano rispettivamente il tempo di riparazione e l’intervallo tra guasti, il TEEP calcola il potenziale su tempo calendario completo e i PPM quantificano lo scarto in parti per milione. Insieme all’OEE, questi indicatori aiutano a capire se il problema è la frequenza dei fermi o la loro durata.
Qual è un buon valore di OEE da raggiungere?
Il confronto più utile resta quello con lo storico della stessa macchina, non con una media di settore.
Un sistema MES è necessario per calcolare l’OEE?
No, un registro manuale con conteggio pezzi e causali di fermo basta per iniziare. Diventa utile integrare un MES quando si gestiscono più linee o stabilimenti e serve reportistica storica automatica senza ricopiare dati a mano.
Raccomandati
Vuoi digitalizzare la tua azienda?
Un consulente LINKWARE ti propone la soluzione su misura, senza impegno.
Richiedi una demo gratuita