
Blog · Gestionale
OEE e MES: come integrarli per misurare l’efficienza reale
L’OEE (Overall Equipment Effectiveness) misura quanto una macchina o una linea produce rispetto al suo potenziale teorico, incrociando tre fattori: disponibilità × prestazione × qualità. Rilevato a mano su fogli Excel resta un numero da riportare a fine turno. Collegato a un il software MES diventa uno strumento che segnala in tempo reale dove intervenire, su quale causale agire e quanto vale ogni punto percentuale recuperato.
Senza dati affidabili e tempestivi, però, l’OEE non serve a molto: un valore calcolato il giorno dopo non permette più di correggere il turno in corso. Ecco perché parlare di oee mes significa parlare di un’unica cosa: il calcolo ha senso solo se il sistema che lo alimenta è in grado di raccoglierlo alla fonte, macchina per macchina.
Un paio di riferimenti aiutano a orientarsi subito:
- Le aziende con processi di miglioramento poco strutturati si attestano in genere su un OEE del 50-60%, mentre gli impianti “world-class” arrivano all’85-90%.
- Un OEE superiore al 100% non è mai un buon segnale: quasi sempre indica che i tempi standard usati nel calcolo sono sbagliati, non che la linea ha battuto se stessa.
Punti chiave
L’OEE diventa uno strumento operativo solo quando i dati arrivano dal MES in tempo reale, non da un foglio compilato a fine turno.
| Punto | Dettagli |
|---|---|
| Formula base | OEE = Disponibilità × Prestazione × Qualità, calcolato su un perimetro di misura stabile e confrontabile. |
| Segnale di errore | Un OEE sopra il 100% indica quasi sempre tempi standard sbagliati, non una prestazione reale eccezionale. |
| Benchmark di riferimento | Valori medi 50-60%, livelli world-class 85-90%: il 100% non è un obiettivo realistico. |
| Partire in piccolo | Un pilota di 4-8 settimane su una linea critica riduce il rischio prima del roll out completo. |
| Supporto all’integrazione | Linkware segue il progetto MES-OEE con un referente unico, dalla mappatura segnali alla dashboard operativa. |
Indice
- Che cos’è l’OEE: la formula e i tre fattori spiegati con un esempio
- Perché un MES è lo strumento giusto per rilevare l’OEE
- Come integrare l’OEE in un sistema MES: i passaggi pratici
- Quali sono gli errori più comuni nel calcolo dell’OEE
- Quali KPI affiancare all’OEE per interpretarlo correttamente
- Approccio pratico di implementazione: cosa porta Linkware in un progetto MES e OEE
- Vuoi integrare l’OEE nel tuo MES senza fermare la produzione?
- Domande frequenti su OEE e MES
- Fonti
Che cos’è l’OEE: la formula e i tre fattori spiegati con un esempio
L’OEE nasce dalla moltiplicazione di tre indici distinti, ciascuno legato a un tipo diverso di perdita produttiva.
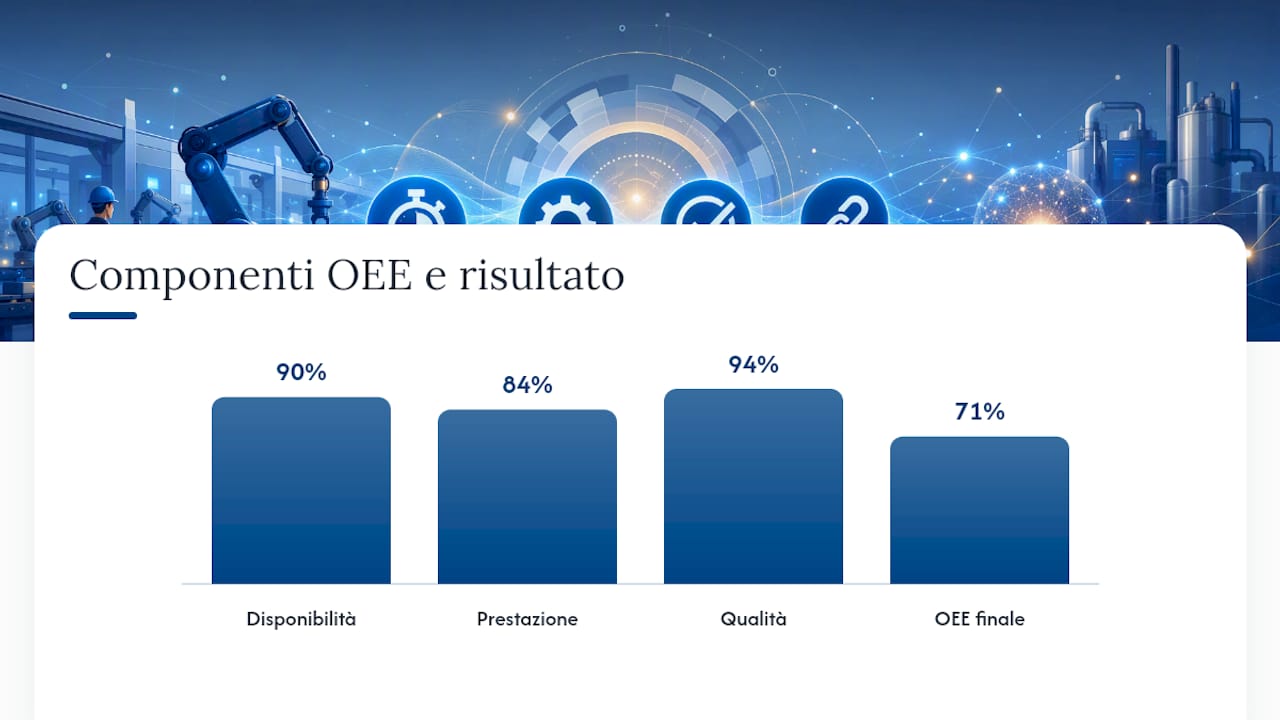
La disponibilità confronta il tempo in cui la macchina ha effettivamente prodotto con il tempo pianificato per la produzione, al netto di pause programmate e manutenzioni preventive già previste. La prestazione misura quanto velocemente si è prodotto rispetto al ciclo standard: qui entrano in gioco i micro fermi che spesso sfuggono al controllo manuale. La qualità è la quota di pezzi conformi sul totale realizzato, scarti e rilavorazioni esclusi.
Perché il numero sia confrontabile nel tempo servono due regole ferme: un perimetro di misura stabile (stessa macchina, stesso turno, stesso prodotto quando si confrontano periodi diversi) e cicli standard aggiornati e versionati, non lasciati fermi da anni.
Un esempio concreto su un turno da 8 ore (480 minuti), con 30 minuti di pausa programmata:
- Tempo pianificato: 480 minuti meno 30 di pausa = 450 minuti.
- Tempo operativo: la linea si è fermata 45 minuti per un guasto, quindi 405 minuti di funzionamento reale. Disponibilità = 405/450 = 90%.
- Prestazione: il ciclo standard prevede 1 pezzo al minuto, per un potenziale di 405 pezzi; ne sono stati realizzati 340. Prestazione = 340/405 = 84%.
- Qualità: dei 340 pezzi, 320 sono conformi. Qualità = 320/340 = 94%.
- OEE finale: 0,90 × 0,84 × 0,94 = 71% circa.
Per fare questo calcolo in autonomia servono almeno quattro dati: conteggio pezzi buoni e scarti, tempi macchina per fermata, causali di ogni fermo e il ciclo standard aggiornato del prodotto in lavorazione.
Perché un MES è lo strumento giusto per rilevare l’OEE
Un foglio di calcolo compilato a fine turno introduce sempre soggettività: l’operatore stima i minuti di fermo, arrotonda, dimentica un’interruzione breve. Un MES elimina buona parte di questo margine d’errore perché registra gli eventi macchina nel momento in cui accadono, non a posteriori.
I vantaggi concreti si vedono su tre fronti:
- Granularità: dati disponibili per singola macchina, turno e articolo prodotto, non solo come media di reparto.
- Tracciabilità delle causali: ogni fermo viene classificato con un codice, permettendo analisi Pareto su dove intervenire prima.
- Riduzione della soggettività: misurare l’OEE manualmente comporta latenza e imprecisione; l’automazione riduce entrambe.
Il MES gestisce scheduling, ordini di lavoro, tracciamento risorse e controllo qualità: è il punto naturale dove far confluire i segnali da PLC e HMI e trasformarli in indicatori utilizzabili. In molte implementazioni emergono micro fermate che nessuno aveva mai contato prima, semplicemente perché duravano meno di due minuti e non venivano annotate a mano.
Un consiglio: non fidarti solo dei segnali macchina per capire perché un impianto si è fermato. Un semplice modulo di input operatore, anche con tre o quattro causali predefinite, aumenta enormemente l’accuratezza del dato rispetto al solo segnale PLC.
Come integrare l’OEE in un sistema MES: i passaggi pratici
Un progetto di integrazione oee mes segue una sequenza precisa, non un’installazione unica.
- Definizione del perimetro: si parte da una linea o un reparto pilota, non da tutto lo stabilimento insieme.
- Mappatura dei dati: si individuano le fonti esistenti (PLC, contatori, HMI) e quelle mancanti da integrare.
- Connettività: si stabilisce come i dati arrivano al MES, spesso tramite protocolli come OPC UA, Modbus o MQTT, con gateway IoT dove le macchine sono datate.
- Modellazione degli eventi: si distinguono fermi pianificati, non pianificati, micro fermi e cambi formato, altrimenti l’OEE calcolato non significa nulla di operativo.
- Test pilota: si convalidano i dati confrontandoli con rilevazioni manuali per alcune settimane.
- Roll out progressivo: si estende linea per linea, non tutto insieme.
Alcune responsabilità vanno assegnate prima di partire, non durante:
- Chi fornisce e mantiene aggiornati i tempi standard di ciclo.
- Chi definisce e classifica le causali di fermo macchina in modo coerente.
- Chi tara le soglie di allarme e ne verifica periodicamente la coerenza.
Una timeline realistica prevede un pilota di 4-8 settimane su una linea critica, seguito da un’estensione progressiva alle altre linee dopo la validazione dei dati. Partire da una sola linea, isolare due o tre cause principali con un’analisi Pareto e poi allargare, evita di bloccare il progetto in una complessità iniziale ingestibile.
Quali sono gli errori più comuni nel calcolo dell’OEE
Aggregare dati non confrontabili, ad esempio mescolando turni con prodotti diversi o cicli standard non aggiornati, produce medie che non raccontano nulla di utile.
Le contromisure sono operative, non teoriche: versionare i tempi standard con data di validità, fissare regole stabili per soglie e causali, e non modificarle per rincorrere un numero migliore.
Quali KPI affiancare all’OEE per interpretarlo correttamente
L’OEE da solo racconta solo una parte della storia. Vale la pena affiancarlo a rispetto del piano di produzione, resa per singolo articolo, tasso di scarto e agli indicatori di manutenzione come MTBF (tempo medio tra guasti) e MTTR (tempo medio di riparazione).
I benchmark restano un riferimento utile più che un obiettivo assoluto: 50-60% per le aziende con percorsi di miglioramento poco strutturati, 85-90% per i livelli world-class.
Un miglioramento anche modesto dell’OEE su una linea in produzione continua può rappresentare un aumento significativo della capacità produttiva, senza necessità di nuovi investimenti in macchinari.
Approccio pratico di implementazione: cosa porta Linkware in un progetto MES e OEE
Un progetto di integrazione oee mes parte sempre da un’analisi del perimetro: quali linee, quali segnali disponibili, quali causali già in uso. Da lì si costruisce la mappatura dei segnali PLC, si sviluppa il connettore verso il MES e si configura una dashboard OEE per turno e linea.
Linkware lavora su questo tipo di progetti applicando l’esperienza maturata in oltre trent’anni di integrazione tra sistemi gestionali, seguendo un pilota su una linea critica prima di estendere la soluzione. Ogni cliente ha un referente unico che segue il progetto dalla mappatura iniziale fino al roll out, punto che distingue l’approccio da quello dei fornitori organizzati per call center.
- Analisi di perimetro e mappatura dei segnali disponibili.
- Sviluppo del connettore verso PLC e SCADA esistenti.
- Configurazione della dashboard OEE per turno, linea e prodotto.
- Formazione del personale e reportistica periodica.
Nota operativa: l’OEE come strumento diagnostico, non un report
Il salto di qualità arriva quando l’OEE entra nei rituali quotidiani di reparto: meeting di turno, priorità di manutenzione, responsabilità chiare su chi classifica le causali. Un numero letto una volta al mese non cambia niente.
Vuoi integrare l’OEE nel tuo MES senza fermare la produzione?
Molte aziende manifatturiere rimandano l’integrazione OEE-MES perché temono un progetto lungo, con più fornitori da coordinare tra PLC, gestionale e reportistica. Linkware segue l’intero percorso con un unico referente, dall’analisi dei segnali macchina fino alla dashboard operativa, evitando i passaggi di consegna tra software house diverse che allungano i tempi e diluiscono le responsabilità.

Chi lavora già con un ERP integrato parte avvantaggiato: i dati di produzione dialogano naturalmente con commesse, magazzino e manutenzione, rendendo ogni intervento correttivo più mirato. Se gestisci una linea produttiva e vuoi capire quali segnali sono già disponibili e quali servono per avviare un pilota OEE, richiedi una valutazione dei dati esistenti attraverso la pagina dedicata al software MES per Industria 4.0: è il primo passo concreto per capire tempi e perimetro del progetto.
Domande frequenti su OEE e MES
Cosa significa integrare l’OEE con il MES?
Significa collegare la raccolta dei dati OEE direttamente ai sistemi che controllano la produzione (PLC, HMI, SCADA) tramite il MES, così il calcolo avviene in automatico e non su fogli compilati manualmente.
Qual è un buon valore di OEE per un’azienda manifatturiera?
Le aziende con processi poco strutturati si collocano tipicamente tra il 50% e il 60%, mentre gli impianti più efficienti arrivano all’85-90%.
Serve per forza un MES per calcolare l’OEE?
No, l’OEE si può calcolare anche manualmente, ma senza un MES i dati arrivano con ritardo, hanno meno granularità e sono più soggetti a errori di stima da parte degli operatori.
Quanto tempo serve per integrare l’OEE in un MES esistente?
Un pilota su una linea critica richiede in genere dalle 4 alle 8 settimane, seguito da un’estensione progressiva alle altre linee dopo la validazione dei dati raccolti.
Quali dati servono per iniziare il calcolo dell’OEE?
Servono almeno il tempo pianificato di produzione, i tempi di fermo con relative causali, il ciclo standard aggiornato del prodotto e il conteggio dei pezzi buoni rispetto agli scarti.
Fonti
- OEE: cos’è e come applicarlo per migliorare la produzione | OPTA
- Understanding OEE and MES in Manufacturing – Muvu Technologies
Raccomandati
Vuoi digitalizzare la tua azienda?
Un consulente LINKWARE ti propone la soluzione su misura, senza impegno.
Richiedi una demo gratuita