
Blog · Gestionale
Schedulazione a capacità finita: guida pratica per la produzione
La schedulazione a capacità finita genera piani di produzione eseguibili rispettando i vincoli macchina, i setup e i calendari reali delle risorse. Il risultato immediato è un programma che la fabbrica può effettivamente rispettare, con date di consegna più affidabili e meno sorprese sul campo. ERP, il nostro MES per la produzione e sistemi APS lavorano insieme per produrre questo risultato.
In breve:
- La schedulazione a capacità finita garantisce piani di produzione realistici, rispettando i vincoli delle risorse e riducendo ritardi e incongruenze operative.
- La qualità dei dati di base, come distinte, calendari e tempi standard, è fondamentale per il successo dell’implementazione, richiedendo un controllo accurato iniziale.
- L’integrazione tra ERP, MES e sistemi di scheduling è la chiave per un flusso di informazioni affidabile che mantiene il piano aggiornato in tempo reale.
- La scelta dell’algoritmo di pianificazione deve bilanciare tra rapidità di calcolo e qualità della soluzione, con soluzioni euristiche e constraint programming in funzione della complessità.
- Un approccio strutturato, con reparto pilota e regole chiare, permette di estendere lo scheduling a capacità finita riducendo rischi e migliorando la produzione.
Indice
- Cos’è la schedulazione a capacità finita e differenze pratiche rispetto a MRP/MPS
- Vantaggi concreti per la produzione: cosa migliora davvero
- Requisiti dati e integrazione con ERP e MES
- Roadmap pratica per introdurre lo scheduling a capacità finita
- Architettura tecnica e algoritmi: cosa sapere prima di scegliere
- Errori comuni e metriche per verificare che funzioni
- Gestione delle variazioni e degli imprevisti durante l’esecuzione
- Esempi e evidenze accademiche o casi di implementazione
- Prospettiva LINKWARE: integrare ERP, MES e schedulatore
- Servizi LINKWARE per avviare la schedulazione a capacità finita
- Domande frequenti
- Fonti
Cos’è la schedulazione a capacità finita e differenze pratiche rispetto a MRP/MPS
La schedulazione a capacità finita è un livello di pianificazione a breve termine che assegna gli ordini a macchine, turni e operatori tenendo conto della capacità realmente disponibile in ogni finestra temporale. A differenza del MRP, che calcola fabbisogni e date sulla base di lead time fissi e capacità infinita, uno schedulatore a capacità finita verifica se una risorsa è davvero libera in quel momento, considera la sequenza degli ordini e i tempi di attrezzaggio tra un lotto e l’altro.
Il MRP risponde alla domanda “quanto e quando serve materiale”. La schedulazione a capacità finita risponde a “quando può davvero partire questo ordine su questa macchina, dato tutto il resto che è già pianificato”. Sono due livelli complementari, non sostituti.
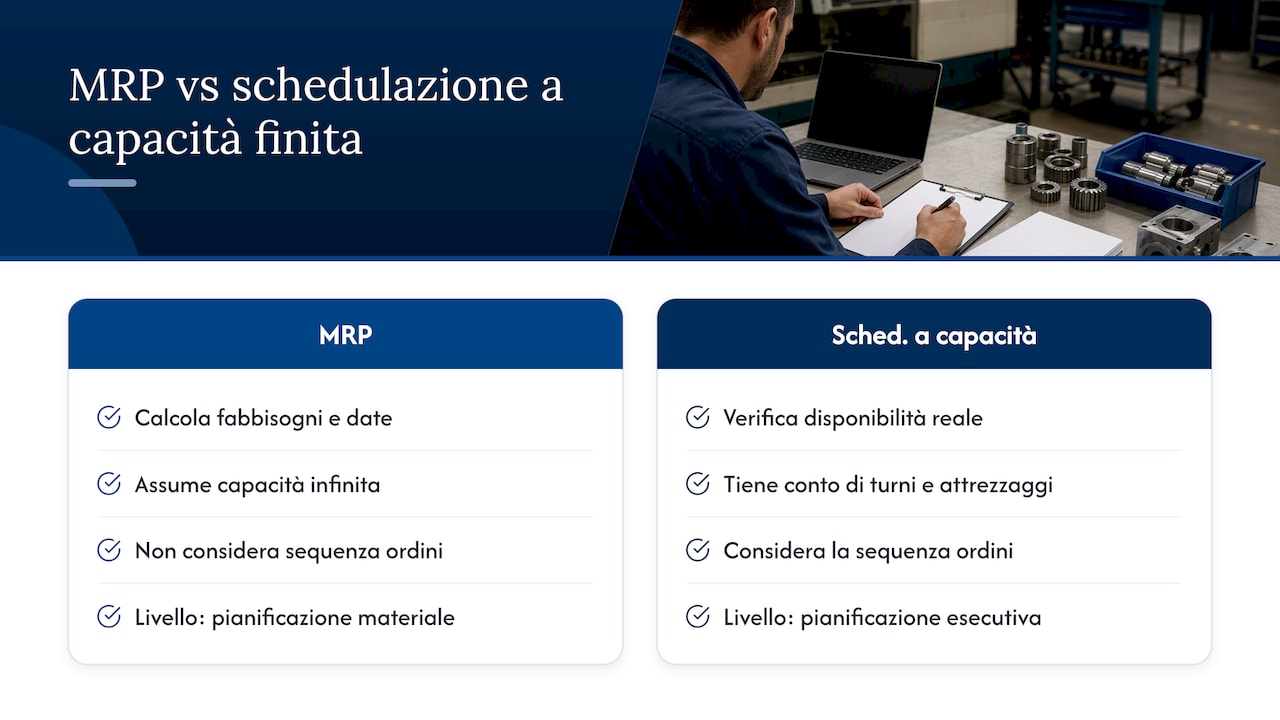
Il passaggio diventa necessario quando i piani generati dal gestionale iniziano a scontrarsi con la realtà: ordini che si accavallano sulla stessa linea, ritardi che si propagano a cascata, operatori che scoprono i conflitti solo in reparto. A quel punto il problema non è più la pianificazione dei materiali, ma la producibilità del piano stesso, un tema che approfondiamo anche parlando di differenze tra MRP e ERP per le PMI manifatturiere.
Vantaggi concreti per la produzione: cosa migliora davvero
I benefici di uno scheduling a capacità finita si misurano su indicatori molto concreti, non su promesse generiche.
- OTIF (on time, in full): le date di consegna calcolate rispettando i vincoli reali sono più credibili e quindi più spesso rispettate.
- Lead time: la riduzione dei tempi di attesa in coda tra le fasi abbassa il lead time complessivo dell’ordine.
- WIP (work in progressi): meno accodamenti significa meno materiale fermo tra una fase e l’altra.
- Setup e utilizzo macchina: sequenziare gli ordini per minimizzare i cambi attrezzatura libera ore macchina altrimenti perse.
I tempi di accodamento possono arrivare a pesare una parte molto significativa del lead time residuo di un ordine, secondo un’analisi accademica sulla schedulazione a capacità finita: senza una stima dinamica di queste code, un piano può risultare corretto sulla carta e inattuabile in reparto.
Requisiti dati e integrazione con ERP e MES
La qualità dei dati è il fattore che decide se un progetto di scheduling a capacità finita funziona o resta sulla carta. Prima di parlare di algoritmi, serve una base dati solida e aggiornata.
- Distinta base (BOM) corretta e coerente per ogni articolo pianificato.
- Cicli di lavorazione con sequenza delle fasi e risorse assegnate a ciascuna.
- Tempi standard di lavorazione e di attrezzaggio, differenziati per macchina quando necessario.
- Calendari risorse che riflettano turni reali, manutenzioni programmate e fermate.
- Risorse secondarie come attrezzature condivise, stampi o personale specializzato, spesso il vero collo di bottiglia.
- Avanzamento di produzione in tempo reale, normalmente alimentato dal MES.
Il MES ha un ruolo decisivo in questo schema: fornisce il feed di avanzamento che mantiene lo schedulatore aggiornato sullo stato reale degli ordini in corso, un flusso che descriviamo anche parlando di MES e WMS integrati per ridurre i fermi linea. Senza questo aggiornamento continuo, il piano si allontana rapidamente dalla realtà operativa.
Prima di avviare qualsiasi progetto, vale la pena passare in rassegna le anagrafiche prodotto: dati di cicli e tempi imprecisi vanificano anche il miglior algoritmo di scheduling.
Un consiglio: dedica le prime due settimane del progetto solo alla verifica delle anagrafiche su un campione di articoli, prima di toccare qualsiasi parametro di calcolo.
Roadmap pratica per introdurre lo scheduling a capacità finita
Un’introduzione ordinata riduce i rischi e permette di correggere la rotta prima di estendere il progetto a tutta la fabbrica.
- Scegli un reparto pilota rappresentativo ma non il più complesso: un reparto con pochi colli di bottiglia ben identificati è l’ambiente ideale per i primi test.
- Definisci i KPI di partenza (OTIF, lead time medio, WIP) misurandoli prima di qualsiasi intervento, così da avere un confronto reale dopo l’implementazione.
- Prepara e pulisci i dati del reparto pilota: cicli, tempi, calendari e vincoli di sequenza devono essere verificati uno per uno.
- Integra tecnicamente lo schedulatore con ERP e MES, definendo chi scrive cosa e con quale frequenza di aggiornamento.
- Calibra il modello confrontando i piani generati con quanto accade realmente in reparto, correggendo tempi e vincoli che risultano sbagliati.
- Forma gli operatori e i pianificatori sulle regole di gestione delle eccezioni: come trattare un guasto improvviso, un ordine urgente, un ritardo fornitore.
- Estendi gradualmente ad altri reparti, portando con te le lezioni apprese sul pilota.
Un consiglio: stabilisci fin dall’inizio regole scritte su chi può modificare manualmente il piano generato e in quali condizioni, altrimenti il sistema perde credibilità alla prima eccezione gestita fuori processo.
Un progetto universitario sull’introduzione di un sistema APS nel settore metalmeccanico conferma che il successo dipende più dalla governance dei dati e dalla gestione del pilota che dalla sola scelta tecnologica.
Architettura tecnica e algoritmi: cosa sapere prima di scegliere
Gli schedulatori a capacità finita si basano su famiglie di algoritmi diverse, con compromessi diversi tra qualità della soluzione e tempo di calcolo.
- Constraint programming (CP) e varianti CP-SAT gestiscono bene vincoli complessi come sequenze dipendenti e risorse condivise, ma richiedono tempi di calcolo maggiori su istanze molto grandi.
- Euristiche costruttive producono soluzioni rapide e accettabili, utili quando il piano deve essere ricalcolato più volte al giorno.
- Warm-starts basati su soluzioni ammissibili precedenti riducono sensibilmente i tempi di risoluzione nelle istanze industriali molto vincolate, secondo un framework di ricerca sulla schedulazione di macchine parallele.
Sul piano architetturale, per istanze complesse conviene separare il calcolo dall’interfaccia: un server dedicato esegue l’ottimizzazione, un’API espone i risultati e un’interfaccia Gantt permette ai pianificatori di visualizzare e correggere il piano senza toccare il motore di calcolo.
Errori comuni e metriche per verificare che funzioni
Alcuni errori ricorrenti compromettono i progetti di scheduling a capacità finita fin dall’inizio.
- Dati non coerenti tra ERP e schedulatore, spesso per mancanza di un processo di sincronizzazione chiaro.
- Reparto pilota scelto male, troppo complesso o troppo marginale per generare risultati visibili.
- Tempi di accodamento ignorati, con piani teoricamente corretti ma operativamente inattuabili.
Per validare il progetto, monitora lead time, tempo medio di attesa in coda, OTIF, livello di WIP e tempo medio di setup prima e dopo l’intervento. Una gestione della capacità efficace richiede misurazione, monitoraggio, allocazione e proiezione continua, come indicato nella documentazione IBM sulla gestione della capacità: senza questo ciclo di verifica, anche un buon algoritmo perde valore nel tempo.
Gestione delle variazioni e degli imprevisti durante l’esecuzione
Un piano di produzione, per quanto accurato, incontra sempre imprevisti: un guasto macchina, un ritardo fornitore, un ordine urgente che scavalca la coda. La differenza tra un sistema di scheduling a capacità finita utile e uno abbandonato dopo pochi mesi sta nella velocità con cui riesce a pianificare attorno a questi eventi.
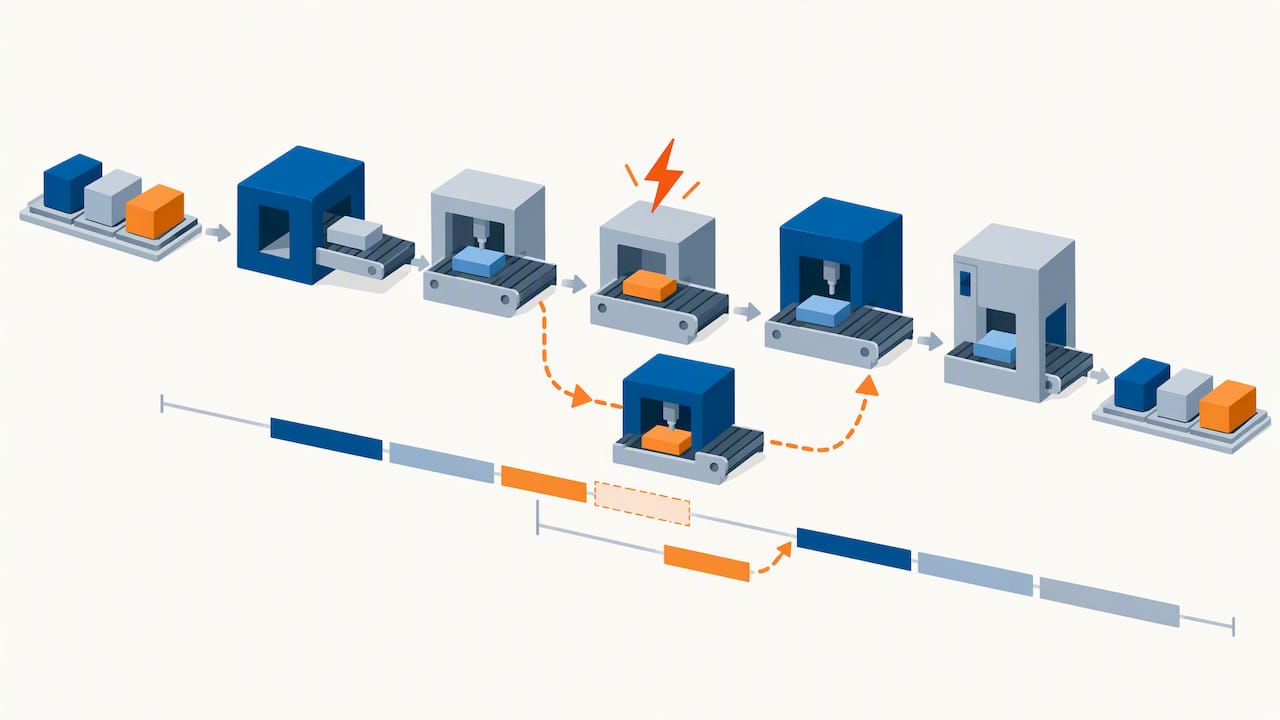
Un buon sistema permette di rigenerare il piano per il solo reparto o la sola risorsa coinvolta, senza dover ricalcolare l’intera fabbrica. Questo richiede regole chiare su cosa è negoziabile (una data di consegna non critica può slittare) e cosa non lo è (un ordine con penale contrattuale resta prioritario).
Le priorità devono essere codificate nel sistema, non lasciate alla sensibilità del singolo pianificatore del turno. Regole del tipo “gli ordini con consegna entro 48 ore hanno priorità assoluta sulle linee condivise” trasformano una decisione soggettiva in un criterio ripetibile.
La pianificazione della capacità produttiva descritta da Siemens sottolinea come l’identificazione preventiva dei colli di bottiglia aiuti a prevedere dove è più probabile che un imprevisto generi effetti a cascata, permettendo di concentrare lì i margini di sicurezza nel piano.
Infine, ogni eccezione gestita manualmente andrebbe registrata: nel tempo questi casi rivelano pattern (un fornitore sistematicamente in ritardo, una macchina che si guasta più spesso di quanto previsto nei calendari) che meritano di essere corretti alla radice, non solo gestiti quando accadono.
Esempi e evidenze accademiche o casi di implementazione
Diversi lavori di ricerca italiani documentano progetti concreti di introduzione dello scheduling a capacità finita in contesti manifatturieri reali. Un prototipo sviluppato all’università di Padova per la schedulazione della produzione a capacità finita mostra come un sistema APS consenta di controllare sequenze e carichi su risorse singole, migliorando la producibilità dei piani rispetto a un approccio basato solo su MRP.
Un caso applicato nel settore metalmeccanico, documentato dall’introduzione di un sistema APS presso Fabio Perini S.p.A., evidenzia come i benefici attesi dall’automazione del calcolo si riducano sensibilmente quando le anagrafiche di base non sono standardizzate: la tecnologia da sola non basta se i dati di cicli e tempi di attrezzaggio restano imprecisi.
Sul fronte algoritmico, un framework di ricerca sulla schedulazione generalizzata di macchine parallele propone un modello unificato per vincoli di sequenza, calendari macchina e risorse secondarie, dimostrando che approcci basati su constraint programming con warm-start euristici raggiungono soluzioni di buona qualità entro tempi di calcolo compatibili con l’uso operativo quotidiano.
Il filo comune tra questi lavori è che la tecnologia risolve problemi combinatori complessi, ma il risultato operativo dipende dalla qualità dei dati inseriti e dal rigore con cui il progetto pilota viene gestito e misurato.
Prospettiva LINKWARE: integrare ERP, MES e schedulatore
Nel nostro lavoro quotidiano con aziende manifatturiere vediamo che il collo di bottiglia raramente è l’algoritmo di scheduling: è l’integrazione tra i sistemi che devono parlarsi.
Il percorso tipico parte da un audit delle anagrafiche e dei flussi dati esistenti, prosegue con l’integrazione tra ERP e sistemi di esecuzione della produzione e si chiude con la formazione dei pianificatori sulle regole di gestione delle eccezioni, così che il sistema resti affidabile anche quando la fabbrica incontra un imprevisto.
— Claudio
Servizi LINKWARE per avviare la schedulazione a capacità finita
Avviare un progetto di scheduling a capacità finita senza un ecosistema gestionale solido alle spalle è la causa più comune di progetti che restano a metà. Il nostro software gestionale nasce proprio per unificare contabilità, produzione e vendite in un unico ambiente, riducendo la frammentazione dei dati che blocca molti progetti di scheduling.

Il supporto può comprendere:
- Audit dei dati di produzione esistenti (cicli, tempi, anagrafiche) prima di qualsiasi integrazione tecnica.
- Integrazione tra ERP e sistemi MES per garantire un flusso di avanzamento affidabile.
- Formazione dedicata ai pianificatori e assistenza continua con esperienza e competenze specifiche.
Se vuoi capire da dove partire nella tua fabbrica, richiedi informazioni sul nostro software gestionale e parla direttamente con il tuo referente dedicato.
Domande frequenti
Qual è la differenza tra pianificare e programmare la produzione?
Pianificare significa definire cosa produrre e quando, a un livello di dettaglio più ampio, tipicamente con orizzonte settimanale o mensile. Programmare (schedulare) significa assegnare ogni singolo ordine a una macchina e a una fascia oraria precisa, rispettando i vincoli di capacità reale.
Qual è un buon programma per la pianificazione della produzione?
Non esiste un unico strumento valido per tutte le aziende: dipende dalla complessità dei cicli produttivi e dal livello di integrazione già presente con l’ERP. Un gestionale che unifichi produzione, magazzino e contabilità, come il nostro software gestionale LINKWARE, riduce la frammentazione dei dati necessaria per qualsiasi progetto di scheduling successivo.
Cosa sono le attività di planning in un contesto manifatturiero?
Le attività di planning comprendono la previsione della domanda, il calcolo dei fabbisogni di materiali tramite MRP e la definizione delle quantità da produrre nel medio periodo. Precedono la schedulazione a capacità finita, che invece traduce questi piani in sequenze operative eseguibili giorno per giorno.
Che cos’è la pianificazione del lavoro in produzione?
La pianificazione del lavoro definisce l’allocazione di persone, macchine e materiali ai diversi ordini di produzione in un determinato orizzonte temporale. Quando viene fatta a capacità finita, tiene conto dei vincoli reali di ogni risorsa invece di assumere una disponibilità teoricamente illimitata.
Quanto tempo richiede un progetto pilota di scheduling a capacità finita?
Un progetto pilota su un singolo reparto richiede tipicamente alcune settimane per la pulizia dei dati e l’integrazione tecnica, seguite da un periodo di calibrazione sul campo prima dell’estensione ad altri reparti. I tempi esatti dipendono dalla qualità delle anagrafiche di partenza e dalla complessità dei cicli produttivi coinvolti.
Fonti
- Un prototipo software per la schedulazione della produzione a capacità finita (Università di Padova)
- Introduzione di un sistema Advanced Planning and Scheduling nel settore metalmeccanico: il caso Fabio Perini S.p.A. (Università di Bologna)
- GPMS: A Generalized Parallel Machine Scheduling Framework with Rich Temporal and Resource Constraints
- Che cos’è la gestione della capacità? | IBM
- Pianificazione della capacità di produzione | Siemens
Raccomandati
Vuoi digitalizzare la tua azienda?
Un consulente LINKWARE ti propone la soluzione su misura, senza impegno.
Richiedi una demo gratuita